
焊接是什麼?原理與適用對象
焊接是一種將兩個或多個材料永久接合的加工方法,最常見於金屬製造與工程領域。實際操作時,會依焊接方式利用電弧、熱源、壓力或填料金屬,使接合區域形成熔融或塑性狀態,待材料冷卻後形成具有一定強度的接頭。
以一般金屬加工來說,焊接並不是單純把兩塊金屬「燒在一起」。好的焊接需要同時考慮母材種類、板厚、接頭形式、焊條或焊絲、電流電壓、保護氣體、施工姿勢以及後續使用條件。如果任何一項判斷錯誤,都可能產生氣孔、未熔合、咬邊、裂紋或變形等問題。
哪些人需要了解焊接?
對新手而言,最重要的第一步不是追求漂亮的焊道,而是先理解「材料適合什麼焊接方式、焊接時為什麼會出問題、如何在安全條件下操作」。把這些基礎建立好,之後調整參數與練習焊道才有意義。
常見焊接種類有哪些?先搞懂 MIG、TIG 與電弧焊
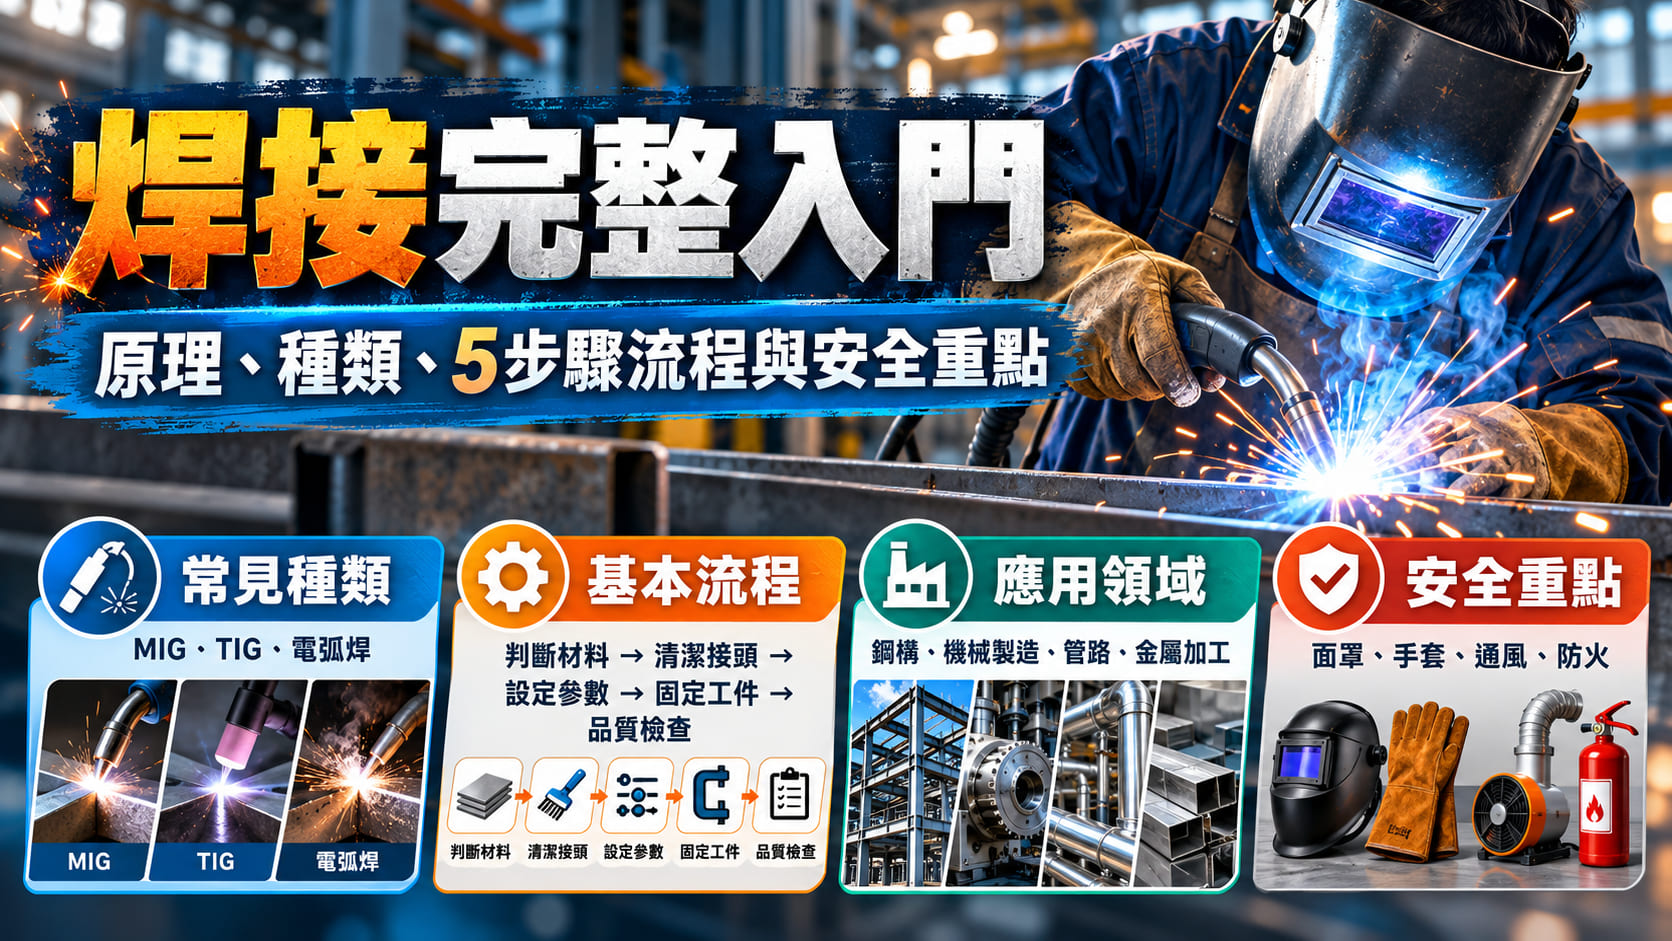
焊接方式很多,但一般金屬加工最常接觸到的,包括手工電弧焊、MIG/MAG 焊接、TIG 焊接,以及在特定產業中使用的點焊、雷射焊接等。不同方法沒有絕對好壞,關鍵是材料、厚度、施工位置、外觀與產能需求是否匹配。
手工電弧焊:設備普遍、戶外適應性高
手工電弧焊常使用有藥皮的焊條,由電弧產生高溫熔化焊條與母材。設備結構相對單純,常見於鋼構、設備維修、工地施工與較厚鋼材的焊接。它的優點是施工彈性大,但操作技巧要求較高,焊接後通常還需要清除焊渣。
MIG/MAG 焊接:速度快,適合連續生產
MIG/MAG 使用連續送進的焊絲,同時以保護氣體隔絕熔池與空氣。因為送絲可以自動進行,焊接速度快,對製造業與大量加工相當常見。它適合汽車零件、機架、鈑金與一般鋼構製造,但戶外施工時要注意風吹散保護氣體的問題。
TIG 焊接:精細度高,適合薄板與高外觀要求
TIG 焊接通常使用鎢電極形成電弧,可視需要另外加入填料。它的控制精細、焊道外觀整齊,常用於不鏽鋼、鋁合金、薄板、管件與外觀要求較高的加工件。缺點是速度通常較慢,也更要求操作者對電流、手勢與熔池有良好控制。
點焊與自動化焊接:大量生產常見
點焊常見於薄板與汽車鈑金組裝,利用電阻熱在局部形成接合點。若是產量大、品質一致性要求高的工廠,也可能採用機械手臂、自動焊接或雷射焊接,藉此降低人工差異並提高生產效率。
為什麼需要焊接?常見情境與使用痛點
焊接最大的價值,在於能把多個零件形成具有連續性與結構強度的接合。相較螺絲、螺栓等可拆式固定,焊接通常可以減少連接零件數量,並適合處理複雜結構、密封需求與長期承載,因此在製造業與工程領域非常普遍。
鋼構與建築:梁柱、支架、欄杆、鐵件與結構補強,都可能需要焊接形成穩定接合。
機械設備:機架、機台底座、管路支撐與零件組裝,都會依設計需求選擇焊接方式。
汽車與運輸:車體、底盤與各種金屬零件大量使用點焊、MIG 等製程。
維修工程:設備斷裂、金屬磨損、支架破損時,可視狀況進行補焊與結構修復。
真正常見的痛點,通常不是「有沒有辦法焊」,而是「焊完能不能長期承受使用條件」。例如同樣是一塊鋼板,如果後續要承受振動、拉力、腐蝕或高低溫,焊接方式與焊道設計就不能只看施工方便。這也是為什麼正式工程需要依材料規格、圖面與品質要求進行評估。
焊接怎麼做?新手先掌握 5 步驟基本流程
實際焊接方式會因設備與材料不同而改變,但如果是建立基本觀念,可以先從以下五個步驟理解。這些步驟的目的不是讓沒有訓練的人直接進行高風險焊接,而是幫助新手了解專業焊接作業背後的判斷邏輯。
步驟 1:確認母材種類與板厚
先確認要焊接的是碳鋼、不鏽鋼、鋁合金還是其他材料,同時量測板厚。材料不同,適用的焊絲、焊條、保護氣體與電流範圍都不同。如果一開始就認錯材料,後面即使操作熟練,也可能無法得到穩定接頭。
步驟 2:整理焊接表面與接頭
油污、鏽蝕、塗層、水分與髒污都可能影響熔池穩定性,所以焊接前通常需要清潔接合區域。較厚材料還可能需要開坡口,讓焊材能夠有效熔入接頭。這一步做不好,很容易發生未熔合、夾渣或氣孔。
步驟 3:選擇焊接方法與基本參數
接著依材料與工作條件決定 MIG、TIG 或電弧焊等方式,再設定適合的電流、電壓、送絲速度與保護氣體。參數太低可能熔深不足,太高則可能造成燒穿、飛濺增加或變形。
步驟 4:固定工件並控制焊接順序
焊接過程會產生大量熱量,工件容易因熱膨脹與冷卻收縮產生變形。因此在正式焊接前,通常會使用治具、夾具或點焊定位,同時規劃合理焊接順序,降低翹曲與尺寸偏差。
步驟 5:完成後進行外觀與品質檢查
焊接完成後,不是看到兩塊金屬連在一起就算完成。基本上應檢查焊道是否連續、有沒有裂紋、氣孔、咬邊、未填滿或明顯變形。若是重要結構,還可能依規範安排更進一步的非破壞檢測或品質驗證。
常見焊接方式比較表:哪一種比較適合?
| 焊接方式 | 主要特色 | 常見材料/用途 | 適合情境 |
|---|---|---|---|
| 手工電弧焊 | 設備普遍、戶外適應性較高 | 碳鋼、鋼構、維修 | 工地、較厚材料、設備修補 |
| MIG/MAG | 送絲連續、速度快、效率高 | 鋼材、鈑金、汽車零件 | 工廠大量製造與連續焊接 |
| TIG | 控制精細、焊道整齊 | 不鏽鋼、鋁、薄板、管件 | 外觀與精度要求較高的加工 |
| 點焊 | 局部快速接合、適合自動化 | 薄鋼板、汽車鈑件 | 大量薄板組裝 |
| 雷射焊接 | 熱影響區較集中、精度高 | 精密零件與自動化製造 | 高精度、高效率產線 |
如果是第一次接觸焊接,不建議只用「哪一種最強」來挑方法。真正應該問的是:材料是什麼、厚度多少、焊道要不要好看、施工是在室內還是戶外、是否需要大量生產,以及接頭未來要承受什麼負荷。把這些條件列出來,通常就比較容易找到適合的焊接方式。
焊接常見錯誤與避雷:新手最容易忽略的 7 件事
1. 沒有先確認材料:不鏽鋼、碳鋼與鋁材的焊接特性不同,焊材與參數不能直接共用。
2. 表面沒有清乾淨:鏽蝕、油污與塗料可能造成氣孔與不穩定熔池,焊前清潔不可省略。
3. 電流只憑感覺調整:參數過高、過低都會影響熔深與焊道品質,應依材料與焊材規格調整。
4. 焊接速度忽快忽慢:移動速度不穩定,容易造成焊道寬窄不一、熔深不足或局部堆料。
5. 忽略工件變形:焊接熱量會造成材料收縮,長焊道或薄板尤其需要控制順序與熱輸入。
6. 只看焊道漂亮就認為品質好:表面外觀只是其中一項,熔深、接合完整性與內部缺陷同樣重要。
7. 忽略個人防護:焊接產生強光、高溫、火花與煙霧,護具、通風與工作環境不能因為施工時間短就省略。
焊接進階技巧與最佳實務:品質穩定比速度更重要
1. 建立固定的焊前檢查流程
對工廠與工程人員而言,最有效的品質管理不是每次出問題才追原因,而是把材料、坡口、清潔、焊材、設備與參數檢查變成固定程序。即使只是簡單焊接,也應知道自己使用什麼材料與基本設定。
2. 用試片確認參數,再焊正式工件
如果材料、板厚或施工條件與過去不同,可以先使用相近材料進行試焊。透過試片觀察熔池、飛濺與焊道狀態,再微調參數,比直接在正式零件上反覆嘗試更穩妥。
3. 控制熱輸入與焊接順序
薄板、長工件與精密尺寸零件特別容易因熱變形影響品質。可透過分段焊、對稱焊、適當間隔與治具固定來降低變形,而不是單純把焊道一次拉完。
4. 建立缺陷紀錄與原因對照
若經常進行焊接作業,可以記錄常見氣孔、飛濺、未熔合、咬邊與裂紋發生時的材料、設備與參數。長期累積後,就能建立自己的問題資料庫,下一次遇到類似情況會更快找到原因。
焊接安全要注意什麼?不要只戴面罩就開始
焊接涉及高溫、電力、紫外線與紅外線輻射、火花、金屬煙霧與可燃物風險,因此安全並不是附加項目,而是整個作業流程的一部分。尤其新手最容易只注意眼睛,卻忽略皮膚、呼吸環境與周圍火源。
焊接前至少確認以下事項:
如果焊接涉及壓力容器、重要承重結構、高處作業、密閉空間或特殊材質,就不應只依一般入門經驗處理,而需要依實際工程規範、程序與合格人員要求執行。
結論:學焊接先懂材料、方法與安全,再追求漂亮焊道
焊接不是單純把兩塊金屬接起來,而是一套同時涉及材料、熱輸入、設備、接頭設計、施工手法與品質控制的加工技術。對新手來說,先理解手工電弧焊、MIG、TIG 等主要方式的差異,再從材料與板厚判斷適合方法,會比一開始只模仿焊道動作更有效率。
若你是工廠、工程單位或採購人員,則應把重點放在焊接後的實際使用條件,包括承載、變形、腐蝕、外觀與檢驗需求。不同產品所需要的焊接品質並不相同,越早把需求說清楚,越容易避免後續返工。
下一步怎麼做?
如果你正在評估焊接加工、設備選擇或產品製造需求,建議先整理材料種類、板厚、工件尺寸、使用環境與品質要求,再與具相關經驗的加工或工程人員討論,可讓後續報價與製程判斷更精準。
 荷重元是什麼?原理、種類、選型、安裝與應用完整指南